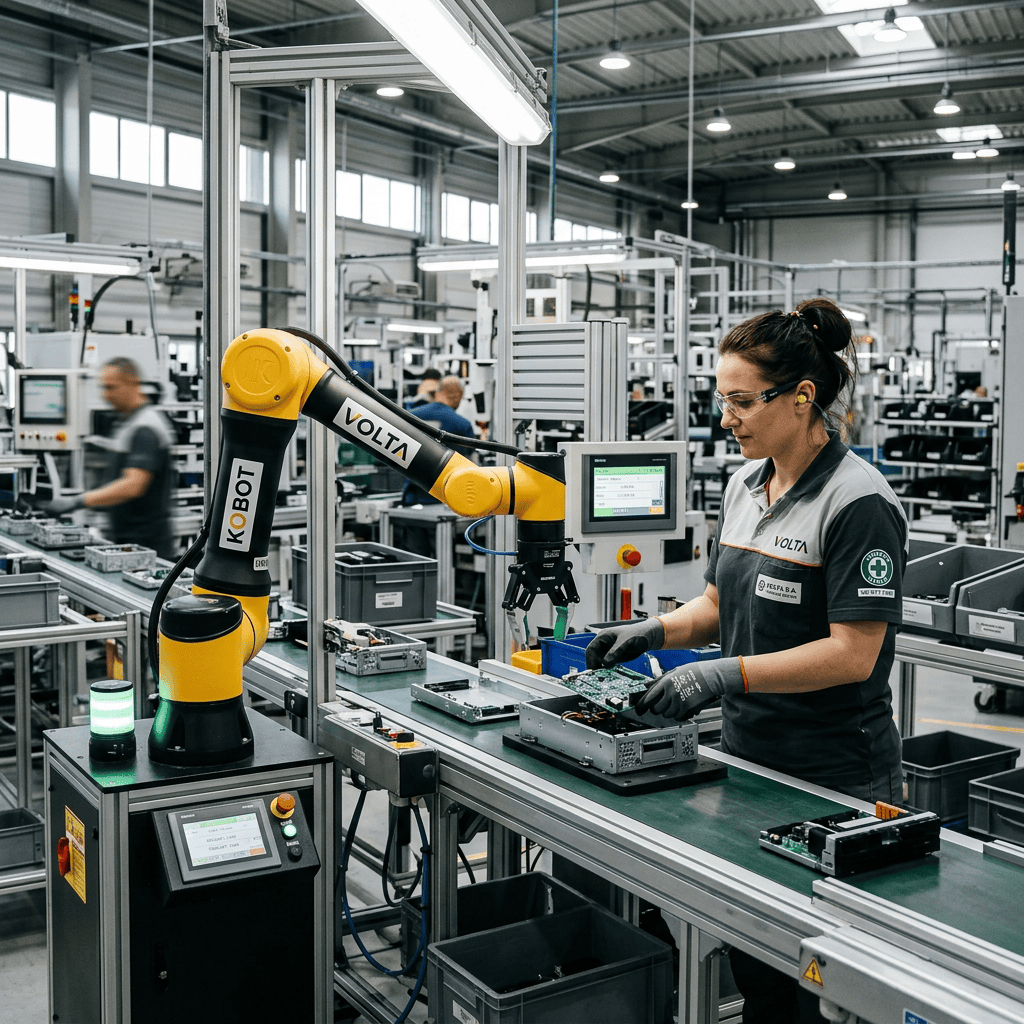
Kolejka na frezarkę CNC zamyka projekt? Zobacz, jak drukowane chwytaki CFR zastępują aluminium 6061

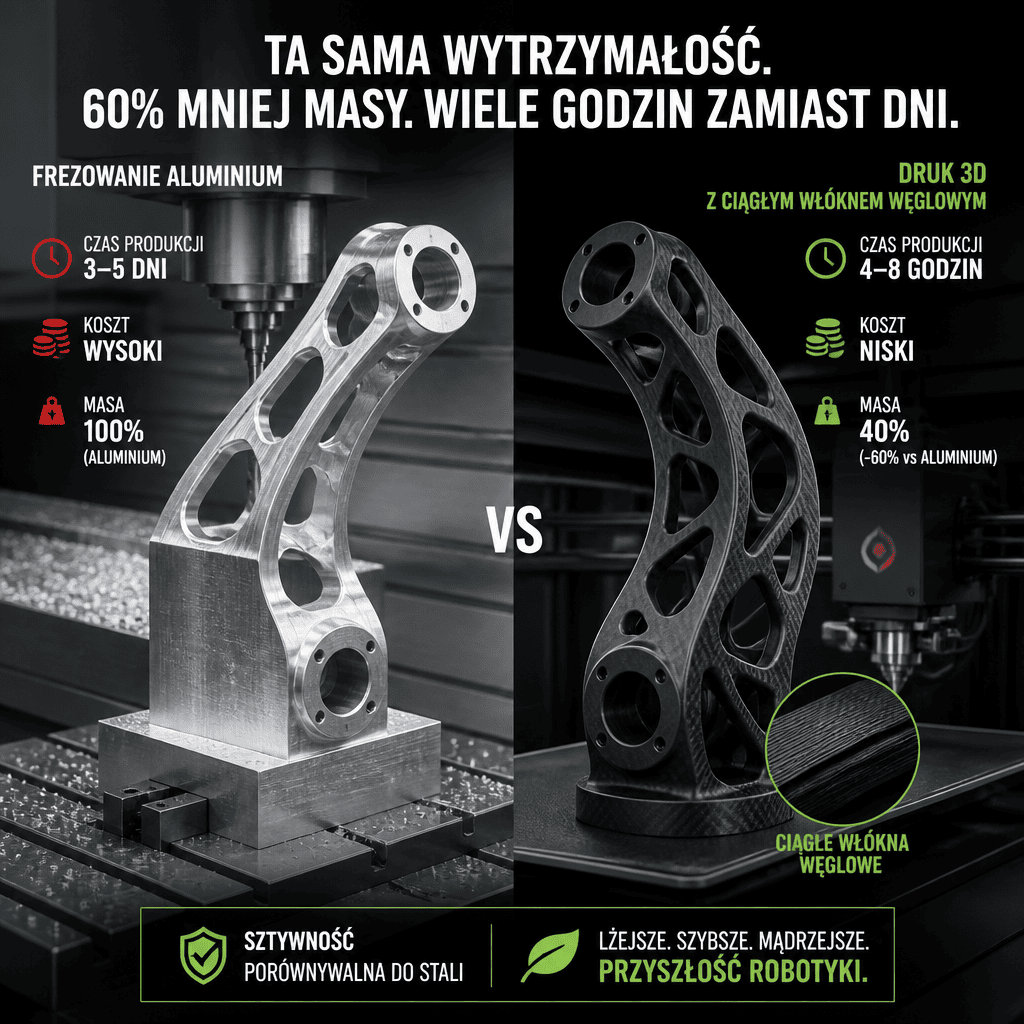
Sztywność stali, masa plastiku i zero czekania na obróbkę skrawaniem
Dział integracji projektuje nowe szczęki lub przyrząd montażowy dla robota (EOAT). Standardowa ścieżka to rysunek CAD, wysłanie zlecenia na kadrę CNC, czekanie tygodniami na wolne okno na frezarce 5-osiowej i skrawanie klocka aluminium 6061-T6, z którego 80% ląduje w postaci wiórów w koszu. Gdy w fazie uruchomienia u klienta okaże się, że trzeba zmienić rozstaw o 5 mm – cały proces rusza od nowa.
Światowe działy utrzymania ruchu i integracji masowo przechodzą na **Druk 3D z Ciągłym Włóknem Węglowym (Continuous Fiber Reinforcement – CFR)**.
Nie mylić ze zwykłym plastikiem z dodatkiem „pyłu węglowego”. Drukarka kompozytowa układa wewnątrz osnowy z nylonu lub PEEK-u nieprzerwaną wiązkę twardego włókna węglowego, dokładnie wzdłuż linii głównych naprężeń mechanicznych.
Co to oznacza w praktyce inżynierskiej?
- Wytrzymałość rzędu 600 MPa: Przyrząd ma sztywność porównywalną z czystym stopem aluminium, ale waży od niego o połowę mniej.
- Mniejsza masa = większy udźwig robota: Lżejszy chwytak pozwala na zastosowanie mniejszego manipulatora lub szybsze przyspieszenia osi bez przeciążania przekładni.
- Czas realizacji zbiega do nocnej zmiany: Zamiast czekać 3 tygodnie na CNC, inżynier puszcza druk wieczorem i rano zakłada gotowe ramiona na robota.
Opracowano z publikacji Composites World, materiałów inżynieryjnych Markforged & Anisoprint oraz raportów rynkowych Additive Manufacturing.

Author: INTEGRATORPRZEMYSŁOWY.PL